
Kısa cevap
Paslanmaz çelik düşük ısıl iletkenlik, yapışkan talaş ve hızlı iş sertleşmesi nedeniyle zor işlenir. Seri tornada kükürtlü 303 en kolay işlenen kalitedir; 304 ve 316'da kaplamalı karbür, kararlı ilerleme ve bol soğutma ile sertleşmiş tabakanın altından kesmek gerekir.
Paslanmaz çelik talaşlı işlemede en çok zorlayan üç özellik düşük ısıl iletkenlik, yüksek süneklik ve hızlı iş sertleşmesidir. Isı talaşla uzaklaşmak yerine takımda birikir, uzun sıvanan talaş kesici kenara yapışır, bir önceki pasonun sertleştirdiği yüzey sonraki pasoyu aşındırır. Çözüm, kaliteye göre takım ve hız seçmek, hafif ama kararlı ilerlemeyle sertleşmiş tabakanın altından kesmek ve bol soğutmadır.
Kaliteye göre işlenebilirlik
| Kalite | Grup | Bağıl işlenebilirlik | Başlıca zorluk | Not |
|---|---|---|---|---|
| 303 | Östenitik, otomat | Yüksek (referans) | — | Kükürt talaşı kırar; otomat ve CNC seri parça |
| 304 / 304L | Östenitik | Orta | İş sertleşmesi, BUE | En yaygın; keskin takım şart |
| 316 / 316L | Östenitik | Orta-düşük | Daha yapışkan, takım ömrü kısa | Molibden sertliği artırır |
| 310S | Östenitik | Düşük | Yüksek nikel, sıvanma | 304'ten %20–30 düşük hız |
| 420 tavlı | Martenzitik | İyi | Sonradan sertleştirme çarpılması | Tavlı işlenir, sonra ıslah |
| 431 ıslah | Martenzitik | Orta | 28–34 HRC sertlik | Sert fakat kararlı talaş |
| 440M tavlı | Martenzitik | Düşük | Karbürler aşındırır | Sertleştirme sonrası taşlama |
| 17-4 PH Cond. A | PH | Orta | 33–38 HRC | 304'e yakın hız, daha rijit takım |
| 17-4 PH H900 | PH | Düşük | 40–47 HRC | Bitirme, taşlama |
| 17-4 PH H1150 | PH | İyi | 28–33 HRC | Koşul sabit, sonra ısıl işlem yok |
| PH 13-8 Mo Cond. A | PH | Orta-düşük | Tok, yüksek kesme kuvveti | Rijit tezgâh |
"Bağıl işlenebilirlik" takım üreticilerinin ISO M (paslanmaz) grubu içindeki kabul edilmiş sıralamasıdır; sayısal yüzdeler kaynaklar arasında değiştiği için burada verilmemiştir.
Başlangıç kesme parametreleri (tornalama, kaplamalı karbür)
Değerler yaygın takım kataloglarının orta bandını yansıtan başlangıç noktalarıdır; tezgâh gücü, bağlama rijitliği ve kesit çapına göre revize edilir.
| Kalite / koşul | Kesme hızı Vc (m/dk) | İlerleme f (mm/dev) | Talaş derinliği ap (mm) |
|---|---|---|---|
| 303 | 150 – 220 | 0,15 – 0,40 | 1 – 4 |
| 304 / 304L | 120 – 180 | 0,15 – 0,35 | 1 – 4 |
| 316 / 316L | 100 – 160 | 0,15 – 0,30 | 1 – 3 |
| 310S | 80 – 130 | 0,12 – 0,25 | 1 – 3 |
| 420 tavlı | 120 – 180 | 0,15 – 0,40 | 1 – 4 |
| 431 ıslah (28–34 HRC) | 80 – 130 | 0,12 – 0,30 | 1 – 3 |
| 17-4 PH Cond. A | 80 – 130 | 0,12 – 0,30 | 1 – 3 |
| 17-4 PH H900 (40+ HRC) | 40 – 70 | 0,08 – 0,20 | 0,5 – 1,5 |
| PH 13-8 Mo Cond. A | 60 – 110 | 0,10 – 0,25 | 1 – 2,5 |
Frezelemede aynı kalitede hız %10–20 düşürülür; delmede HSS-Co matkapla 304 için 12–20 m/dk, karbür ile 40–70 m/dk bandı yaygındır.
İş sertleşmesini yenmek
Östenitik paslanmaz, plastik deformasyonla yüzeyde 350–450 HV'ye kadar sertleşebilir. Hafif, sürtünen pasolar bu tabakayı oluşturur ve sonraki takımı aşındırır.
- Hafif ilerlemeden kaçının. Tornalamada 0,15 mm/dev altı ilerleme ve 0,3 mm altı talaş derinliği, kesmek yerine ezer.
- Sabit ilerleme, kesintisiz kesme. Takımı iş parçası içinde bekletmeyin; delmede gagalama yerine sürekli ilerleme ve iç soğutma.
- Keskin kenar, pozitif talaş açısı. Honlanmış ama keskin kenar; pozitif geometri kesme kuvvetini düşürür.
- Bir önceki pasonun altından kesin. Talaş derinliği, önceki pasonun sertleştirdiği tabakadan (0,1–0,2 mm) büyük olmalı.
- Takımı zamanında değiştirin. Aşınmış kenar sürtünür, sertleştirir, daha hızlı aşınır.
Takım seçimi
- Kaplamalı karbür (ISO M sınıfı, M15–M35): Östenitik ve PH kaliteler için standart. PVD TiAlN kaplama, keskin kenarla birlikte iyi sonuç verir; CVD kaplama kaba işlemede.
- Talaş kırıcı: Paslanmaz için tasarlanmış, pozitif ve açık talaş kırıcı; 303'te genel amaçlı kırıcı yeterli.
- Sermet: 303 ve tavlı 420 bitirme pasolarında yüzey kalitesi için.
- Seramik ve CBN: Sertleştirilmiş 440M ve H900 17-4 PH için sınırlı kullanım; sertleştirilmiş parçada taşlama çoğunlukla daha güvenlidir.
- HSS-Co (M35, M42): Düşük hızlı delme ve kılavuz çekme; kılavuzda paslanmaza özel geometri ve bol yağlama.
Soğutma ve yağlama
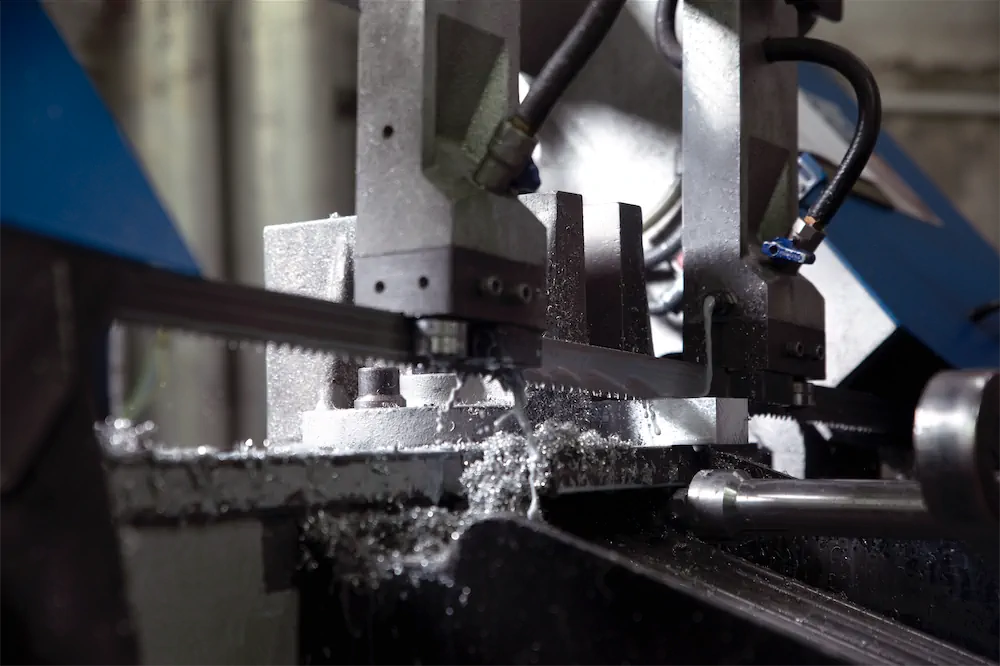
Isının %80'e yakını takıma ve parçaya geçtiği için soğutma kritik önemdedir. Yüksek basınçlı emülsiyon (en az %8–10 konsantrasyon) talaşı kırar ve BUE'yi azaltır; delmede iç soğutma; kılavuz ve raybada EP katkılı kesme yağı. Kuru işleme yalnızca kaplamalı karbür ile ve yüksek hızda, ısıyı talaşa yüklemek koşuluyla düşünülür. Klor içeren yağlar, sonradan korozyon riski ve atık yönetimi nedeniyle gıda ve medikal parçada kullanılmaz.
Formlara göre pratik notlar
- Yuvarlak çubuk: Soğuk çekilmiş h9/h11 çubuk, sıcak haddelenmiş kabuklu çubuğa göre daha homojen işlenir; kabuklu çubukta ilk paso kabuğun altından alınmalı.
- Altıköşe: Köşelerde kesintili kesme; takım girişinde ilerleme düşürülür.
- Lama ve kare: Frezelemede tırmanarak (climb) frezeleme iş sertleşmesini azaltır.
- Ölçüye kesilmiş parça: Testere kesim yüzeyi genellikle 0,5–1 mm işleme payı ile teslim edilir; payı teklifte belirtin. Bkz. stok ve kesim rehberi.
Isıl işlemle ilişki
Martenzitik ve PH kalitelerde işleme sırası sonucu belirler:
- 420 / 431: Tavlı hâlde kaba ve orta işleme, sertleştirme veya ıslah, taşlama ile bitirme. Çarpılma payı bırakılır.
- 17-4 PH / 15-5 PH / PH 13-8 Mo: Condition A'da işleme, yaşlandırma, %0,04–0,10 çekme sonrası bitirme. Koşul tablosu için 17-4 PH ısıl işlem rehberi. Doğrudan H1150 alınan malzeme işlenip ısıl işlemsiz kullanılır.
- 440M: Tavlı işleme, sertleştirme (1000–1050 °C), düşük meneviş, taşlama.
Martenzitik kalitelerin seçimi için 420 vs 431 vs 440M.
Adım adım parametre belirleme
- Kaliteyi ve teslim koşulunu doğrulayın.
- Tablodan başlangıç Vc, f ve ap değerlerini alın.
- İlk parçayı orta hız, tablo ilerlemesiyle işleyin; talaş biçimini gözleyin (kısa, kıvrık talaş hedef).
- Takım ömrü 15 dakikanın altındaysa hızı %10 düşürün; talaş sıvanıyorsa ilerlemeyi artırın.
- Yüzey pürüzlülüğü istenen değere gelince parametreleri kaydedin.
Doğru kaliteyi ve koşulu stoktan temin etmek için teklif formu; ağırlık ve maliyet tahmini için hesaplayıcı.
Özet
Paslanmaz işlemenin anahtarı iş sertleşmesini önlemektir: keskin pozitif takım, yeterli ilerleme, kesintisiz kesme ve bol soğutma. 303 en kolay, 316 ve 310 daha zor, sertleştirilmiş martenzitik ve H900 PH kaliteler taşlama alanındadır. Kalite seçimini işleme maliyetiyle birlikte düşünmek, parça başına maliyeti malzeme fiyatından daha çok etkiler.
SSS
Sık Sorulan Sorular
Paslanmaz çelik neden zor işlenir?
Östenitik paslanmazlar düşük ısıl iletkenlik, yüksek süneklik ve hızlı iş sertleşmesi gösterir. Isı takımda toplanır, talaş kesilmek yerine sıvanır ve bir önceki pasonun sertleştirdiği yüzey bir sonraki pasoyu zorlar.
304 paslanmaz için kesme hızı ne olmalı?
Kaplamalı karbür ile tornalamada tipik başlangıç aralığı 120–180 m/dk, 303 için 150–220 m/dk, 316 için 100–160 m/dk'dır. Kesin değer takım üreticisinin kataloğuna, kesit çapına ve tezgâh rijitliğine göre ayarlanır.
17-4 PH hangi koşulda işlenmeli?
Kaba işleme çözeltiye alınmış Condition A (33–38 HRC) veya H1150 koşulunda yapılır; H900'de malzeme 44 HRC civarındadır ve yalnızca bitirme veya taşlama önerilir. Yaşlandırma çekmesi için son işleme payı bırakılır.
Standartlar ve kaynaklar
- EN 10088-1/-2/-3: Paslanmaz çelikler — kalite listesi, levha ve uzun ürünler için teknik teslim şartları (CEN)
- ASTM A276 / A240 / A564: Paslanmaz çubuk, levha ve çökelme sertleşmeli çelikler için standart şartnameler (ASTM International)
- AMS 5643 / 5659 / 5629: 17-4 PH, 15-5 PH ve PH 13-8 Mo havacılık malzeme şartnameleri (SAE International)
- Değerler EN 10088 ve ASTM tipik değerleridir; parti bazında küçük farklılıklar gösterebilir. Editoryal ilke: Hakkımızda.